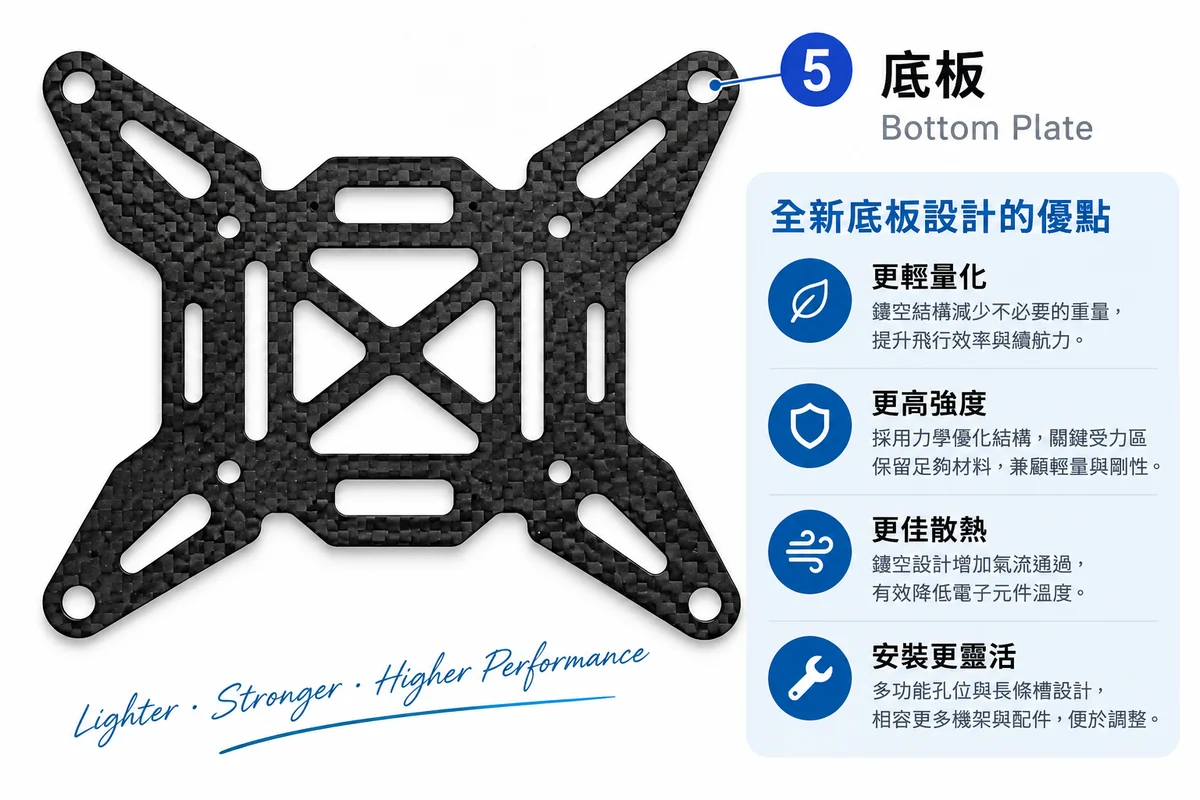
這是一片多軸無人機用的碳纖維底板。它看起來只是「一片挖了很多洞的碳纖維板」,但對加工來說,鏤空結構等於把五道難題壓在同一片工件上——最小內圓角限制刀徑、材料被挖掉一大半讓工件失去剛性、每一個開口都是一次出口側分層的機會、鎖孔位置直接影響飛行、而切下來的粉塵是導電的。這篇文章我們把切這片底板的每一個判斷寫出來。
一分鐘結論
- 先量圖面上最小的內圓角,它決定刀徑上限。R2 的內角就上不了 φ6 的刀,只能換 φ4 以下。
- 鏤空比例是固定策略的分水嶺。線上代工平台明訂 CNC 銑削件的材料移除量須低於 50%,超過容易在切削中位移或斷裂。
- 每個開口都有出口側。加背襯支撐後,出口分層可在 1,403 孔的全刀具壽命中維持在 1.00–1.02。
- 孔位誤差不會互相抵銷。iFlight 官方公布自家機架公差為孔徑 ±0.1mm、厚度 ±0.2mm;±0.05mm 的加工精度對這個尺度有 2–4 倍餘裕。
- 切削順序決定成敗:內部鏤空先做、外輪廓最後切斷,讓工件盡可能晚失去剛性。
- 我們用 Carbon Pro EX 切,710×900mm 的工作範圍讓整張板一次排入多片底板,整合式集塵處理導電粉塵。
底板在機架裡做什麼?為什麼它不能只求輕
先講清楚它的角色。底板是整台機的基準面——飛控堆疊、電池、四支機臂的鎖點全部匯集在這裡。它同時要做三件互相衝突的事:夠輕、夠剛、還要讓氣流通過。
剛性為什麼重要?ArduPilot 的官方減振文件講得很直接:「機臂應盡可能剛硬」,機架撓曲是「非同步振動的一大成因」,而且「機架撓曲會引入不希望有的機械延遲(遲滯)」。底板作為機臂的共同支撐面,它一旦軟掉,四支機臂的相對關係就跟著浮動。
這件事可以量化。ArduPilot 訂了明確的振動門檻:
| VIBE 數值 | 官方判定 | 對底板加工的意義 |
|---|---|---|
| < 15 m/s/s | 正常值 | 板件剛性與鎖點精度都在狀況內 |
| < 30 m/s/s | 可接受 | 偶發峰值到 30 屬正常 |
| > 30 m/s/s | 可能出問題 | 檢查鎖點平整度與板件是否過度削弱 |
| > 60 m/s/s | 幾乎總是會在定位或定高上出問題 | 必須處理 |
| 這是我們把「加工品質」講給客戶聽時最有用的一條線:底板切得好不好,最後會出現在飛控的振動記錄上,而不是只看外觀。 | ||
條件一:最小內圓角決定刀徑上限
我們拿到圖檔後的第一個動作,不是設參數,是找出圖面上最小的內圓角。刀具切不出比自己半徑更小的內角——想要 R2 的內圓角,刀徑就不能超過 φ4。這條規則會直接把某些特徵從 φ6 踢到 φ4 甚至 φ2。
這片底板的鏤空特徵大致分四類,各自對應不同的刀徑:
鏤空特徵與刀徑對照標註圖
同一片底板上的四類特徵,最小內圓角決定各自能用多大的刀
條件二:鏤空比例決定固定策略
這是鏤空件最容易被低估的地方。板材被挖掉越多,剩下的骨架就越不容易被固定住,而切削力不會因為工件變輕就跟著變小。
線上代工平台 SendCutSend 對 CNC 銑削件有一條明文規定:材料移除量須低於 50%,超過容易在切削中位移或斷裂。這是一條很實用的分界線。
鏤空比例與固定策略決策帶圖
材料移除率越高,固定方式要越積極
條件三:每一個開口都有一個出口側
實心板只有外輪廓一圈需要擔心出口分層,鏤空板則是每一個開口都要擔心一次。這片底板有十幾個開口,等於十幾次機會。
解法很單純,而且效果有實驗數據支撐:給它背襯支撐。Gutiérrez 等人 2023 年的長時程實驗,在工件下方放了預先鑽出對應孔陣列的背襯板,連續加工 1,403 個孔,出口側分層在整支刀的壽命中都維持在 1.00–1.02。
整片工件用薄型高強度雙面膠全面貼合在已經面銑過的犧牲板上,讓每一個開口的正下方都有支撐。犧牲板一定要先用機台自己銑平一次——這不是讓它「平」,是讓它相對於這台機器是平的,這兩件事不一樣。
同一份研究也指出:毛邊型缺陷不因背襯板而降低,它來自刃口圓化,要靠換刀解決。這是兩個必須分開處理的問題——分層看支撐,毛邊看刀具狀態。
條件四:鎖孔位置的誤差不會互相抵銷
底板上的鎖孔是機臂與飛控堆疊的定位基準。單一孔位差 0.1mm 看起來無害,但四個鎖點的誤差會累積成安裝面的不平。
比較基準用業界實際水準最有意義。iFlight 在多款機架的官方規格頁上公布自家製造公差:
| 對象 | 公差 | 相對 ±0.05mm | 來源性質 |
|---|---|---|---|
| iFlight 機架孔徑 | ±0.1 mm | 2× | 廠商官方規格頁 |
| iFlight 機架厚度 | ±0.2 mm | 4× | 廠商官方規格頁 |
| 碳纖維水刀代工 | ±0.23 mm | 4.6× | 平台官方公告 |
| Carbon Pro EX | ±0.05 mm | 1×(基準) | 機台規格 |
| 還有一項比加工公差更大、卻常被忽略的誤差來源:板材本身的厚度。材料商公開的規格顯示,標稱 2mm 的碳板實際可能是 1.78 ±0.20mm。任何以板厚為基準的配合(堆疊高度、間隔柱長度)都必須實測後再畫圖。 | |||
條件五:切下來的粉塵是導電的
這一點跟工件品質無關,但跟你的設備與肺有關,所以我們每次都會講。
台灣勞動部《勞工作業場所容許暴露標準》把碳纖維粉塵歸為第四種:厭惡性粉塵,八小時日時量平均容許濃度是可呼吸性 5 mg/m³、總粉塵 10 mg/m³。而 Miller 在 2014 年於華盛頓大學完成的博士論文實測指出:典型修邊條件產生的粉塵濃度,在切削源頭已經超過這個限值。
另一半的問題是設備。複合材料商 Strongwell 的安全資料表明載:「碳粉塵具導電性,堆積可能造成電氣短路或其他電氣故障」,並要求保護電氣設備避免接觸。鏤空件的開口多、切削總長度長,粉塵量比實心板更大。
這個動作會把已經沉降的細粉塵重新揚起,送回呼吸區,同時把導電粉塵吹進機台縫隙與電氣箱。用 HEPA 等級吸塵設備,或以濕布擦拭。
我們怎麼切這片底板:順序比參數重要
把上面五個條件收斂成實際操作,最關鍵的決定是切削順序。原則只有一句:讓工件盡可能晚失去剛性。
鏤空底板加工順序與工件剛性衰減曲線
正確順序(先內後外)與錯誤順序(先切斷外形)的剛性變化對照
| 順序 | 工序 | 刀具 | 要點 |
|---|---|---|---|
| 1 | 裝夾 | — | 面銑犧牲板 → 薄型雙面膠全面貼合 → 自動校刀取底面零點 |
| 2 | M3 鎖孔 | φ3 螺旋插補 | 板材四邊完整時最穩定,孔位精度最好 |
| 3 | 大面積開窗 | φ4 | 螺旋下刀,分層切深,不要一刀到底 |
| 4 | 長條槽 | φ4 | 槽寬大於刀徑時分次側銑,留 0.1mm 精修餘量 |
| 5 | 內圓角精修 | φ4 或 φ2 | 依圖面最小圓角換刀;φ2 伸出長度要壓到最短 |
| 6 | 邊緣倒角 | φ6 倒角刀 | 同一把刀順帶完成,減少換刀 |
| 7 | 外輪廓切斷 | φ6 | 留連接片,工件不完全脫離 |
| 參數起點:主軸 9,000 rpm、進給 600 mm/min、軸向切深 1.5mm 分層。依 Harvey Tool 複合材料切削資料換算,纖維含量 21–40% 的 CFRP 在 φ4 側銑的合理進給約 588–784 mm/min。詳見轉速與進給對照表。 | |||
為什麼我們用 Carbon Pro EX 切這片板
前面五個條件,任何一台夠準的機器都要面對。真正讓 Carbon Pro EX 適合這類工作的,是下面四件事。
| 能力 | 規格 | 對這片底板的實際意義 |
|---|---|---|
| 大尺寸板材直接上機 | 710 × 900 mm | 整張碳板不必先分切,一次排入整組機架零件——底板、頂板、四支機臂、四支補強板同一次裝夾切完,四臂的相對精度就是機台的重複定位精度 |
| Z 軸行程 | 150 mm | 容納較高的治具與真空平台;犧牲板加工件加刀具伸出仍有餘裕 |
| 整合式集塵 | 標配 | 鏤空件切削總長度長、粉塵量大,集塵直接做在機台上,不必外掛 |
| 碳纖維保護功能 | 標配 | 導電粉塵是對機台本身的威脅,不只是清潔問題 |
| 定位精度 | ±0.05 mm | 對 iFlight 公布的 ±0.1mm 孔徑公差有 2 倍餘裕 |
| 工作盤載重 | Max. 20 kgs | 大板加治具的總重量不是問題 |
不是精度,是「同一次裝夾」。一組機架的碳纖維件如果分批切,就多了板材批次差異、工件重新定位、以及 Z 軸重新歸零三種誤差。710×900mm 的工作範圍讓這些件可以排在同一張板上一次做完——這件事對成品一致性的貢獻,比單看某一項規格數字更大。
我們是自主開發、自主生產,機台 100% 在台灣製造,所以刀具選擇、切削參數、固定方式這些「機器規格表上沒寫的東西」,我們可以直接跟你的團隊對。碳纖維加工最花時間的從來不是買機器,是把參數與治具摸熟——這部分我們提供技術諮詢與技術轉移。
常見問題
鏤空這麼多的底板,可以外包切嗎?
可以,但有兩個限制要先確認。一是材料移除率,線上代工平台明訂 CNC 銑削件須低於 50%,超過會被退件或改用其他製程;二是交期,外包水刀一般 2–4 天、CNC 代工 3–5 天,研發階段每改一版就要重跑一輪。如果底板還在頻繁改版,自主加工的價值不在單價而在交期。
底板可以用比較薄的板材來減重嗎?
可以,但要同時考慮兩件事。結構上,板的彎曲剛度與厚度三次方成正比,2mm 換成 1.5mm 剛度只剩約 42%;加工上,越薄的板 Z 軸容錯窗口佔板厚的比例越高——1.5mm 板的容錯窗口約佔板厚 20%,1mm 就變 30%。減重比較有效的做法是靠鏤空優化,而不是整體減薄。
為什麼鎖孔建議用螺旋插補而不是鑽孔?
兩個原因。一是孔位精度由 XY 軸控制而非鑽頭導引,不會被鑽尖偏移影響;二是軸向推力小得多,而 CFRP 鑽孔最難處理的缺陷就是出口側分層(push-out),它正是被軸向推力頂出來的。螺旋插補用小於孔徑的銑刀繞螺旋路徑下切,同一把刀還能做不同孔徑。
切完的毛邊怎麼處理比較好?
用細砂紙或金剛砂銼刀沿邊緣輕帶即可,不要用高速旋轉工具——那容易把邊緣磨出圓角,破壞尺寸精度。更根本的做法是從源頭減少:毛邊主要來自刃口圓化,也就是刀鈍了,所以我們採依切削長度預防性換刀而不是等看到毛邊才換。去毛邊時務必戴 P100 等級防護,這道工序的粉塵比切削時更貼近呼吸區。
一張碳板可以排幾片底板?
取決於底板尺寸與間距設定。CNC 銑切的最小零件間距規則是刀具直徑加上間隙(Vectric 官方範例為刀徑 0.25″ 加 clearance 0.05″,合計 0.3″),用 φ6 刀約需 7mm、φ4 約 5mm,另外板材四邊留 8–10mm。要注意產業典型的套排材料利用率是 70%(Hypertherm 官方說法),把目標訂在 95% 並不實際。
資料來源
- ArduPilot 官方文件, Vibration Damping(機臂應盡可能剛硬、機架撓曲造成非同步振動與機械遲滯)— 擷取日期 2026-09-03 — https://ardupilot.org/copter/docs/common-vibration-damping.html
- ArduPilot 官方文件, Measuring Vibration(VIBE 門檻 30 / 60 m/s/s)— 擷取日期 2026-09-03 — https://ardupilot.org/copter/docs/common-measuring-vibration.html
- SendCutSend, Nesting Guidelines(CNC 銑削件材料移除量須低於 50%;連接片規格與節點間距)— 擷取日期 2026-09-03 — https://sendcutsend.com/guidelines/nesting/
- Gutiérrez, Meseguer, Muñoz-Sánchez & Feito (2023), Coatings 13(8):1440(背襯板使出口分層在 1,403 孔全刀具壽命維持 1.00–1.02;毛邊型缺陷不因背襯板降低) — https://doi.org/10.3390/coatings13081440
- iFlight 機架官方規格頁(製造公差:厚度 ±0.2mm、孔徑 ±0.1mm)— 擷取日期 2026-09-03 — https://shop.iflight.com/Chimera9-ECO-Frame-Kit-Pro2080
- SendCutSend, Carbon Fiber Material Page(碳纖維水刀公差 ±0.009″ ≈ ±0.23mm)— 擷取日期 2026-09-03 — https://sendcutsend.com/materials/carbon-fiber/
- Easy Composites, Double Sided High Strength Carbon Fibre Sheet(標稱 2mm 板實際 1.78 ±0.20mm)— 擷取日期 2026-09-03 — https://www.easycomposites.eu/double-sided-high-strength-carbon-fibre-sheet
- 勞動部《勞工作業場所容許暴露標準》附表二(第四種厭惡性粉塵:可呼吸性 5 mg/m³、總粉塵 10 mg/m³)— 擷取日期 2026-09-03 — https://laws.mol.gov.tw/Download.ashx?pfid=0000073857
- Miller, J.L. (2014), PhD Dissertation, University of Washington(CFRP 修邊粉塵在源頭即超過 5 mg/m³)— 擷取日期 2026-09-03 — https://digital.lib.washington.edu/bitstreams/45daa5b3-cc39-4604-8fee-cbdf674dee64/download
- Strongwell, Safety Data Sheet — FRP with Carbon Fiber(碳粉塵具導電性,堆積可能造成電氣短路)— 擷取日期 2026-09-03 — https://www.strongwell.com/wp-content/uploads/2017/04/SDS-FRP_Carbon-fiber.pdf
- Harvey Tool, Speeds & Feeds — End Mills for Composites(纖維含量 21–40% CFRP 的 SFM 與 chip load)— 擷取日期 2026-09-03 — https://harveyperformance.widen.net/content/lp2peneiuc/original/SF_785200.pdf
- Vectric Docs, Nest Parts(最小間距 = 刀具直徑 + Clearance)/ Hypertherm, Nesting Software(典型套排利用率 70%)— 擷取日期 2026-09-03 — https://docs.vectric.com/docs/V10.0/Cut2DPro/ENU/Help/form/Nest%20Parts/
- Carbon-CNC Carbon Pro EX 機台規格(工作範圍 710×900×150mm、定位精度 ±0.05mm、載重 20 kgs、整合式集塵與碳纖維保護功能) — https://www.carbon-cnc.com/carbon-pro-ex/
整組機架零件,一次裝夾切完
Carbon Pro EX 的 710×900×150mm 工作範圍讓底板、頂板、機臂與補強板排在同一張碳板上一次做完,整合式集塵與碳纖維保護功能標配,100% 全機台灣製造並提供技術諮詢與技術轉移。想討論您的機架圖檔,歡迎帶著 DXF 與我們聯繫。
立即線上諮詢